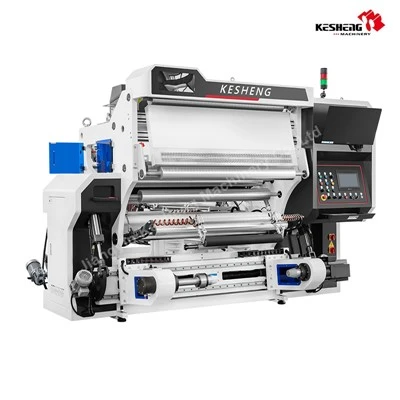
Se você dirige uma pequena operação de fabricação que processa materiais de teia como filme plástico, papel ou tecido fino, você sabe em primeira mão como uma pequena máquina de corte pode ser complicada. Um dos ajustes mais críticos – e mais frequentemente incompreendidos – que você fará é reduzir a tensão. Muita tensão e você acabará com material esticado, deformado ou até mesmo quebrado. Se for muito pouco, suas fendas ficarão irregulares, com bordas soltas e enrugadas que estragam os rolos antes mesmo de chegarem aos clientes. Como fornecedor de pequenas máquinas de corte, já orientei novos operadores nesse ajuste centenas de vezes e hoje estou detalhando a ciência (e os truques práticos) para acertar.
Primeiro, vamos começar com o básico: o que realmente é a tensão de corte. A tensão é a força aplicada à teia de material à medida que ela se move através da cortadora, mantida entre o suporte de desenrolamento (onde fica o rolo principal grande) e o suporte de rebobinagem (onde os rolos cortados com acabamento são coletados). O objetivo é manter essa força consistente em toda a largura da teia e compatível com o material que você está processando, até os mínimos detalhes. Por exemplo, se você estiver executando um filme plástico fino, mesmo uma diferença de 5% na tensão entre as bordas pode causar fendas desalinhadas que levam a devoluções do cliente. É por isso que acertar esse ajuste não é apenas um pequeno ajuste – é a diferença entre uma boa corrida e um dia frustrante e cheio de desperdício no chão de fábrica.
Antes mesmo de tocar em qualquer botão ou mostrador de tensão, você precisa reunir as informações corretas sobre seu trabalho específico. Sempre digo aos clientes que esta etapa não é negociável, porque um tamanho único nunca serve para todos no corte. Primeiro, confirme três fatores principais: o tipo e a espessura do seu material, a largura do rolo principal e a largura desejada dos rolos cortados acabados. Se você estiver trabalhando com filme plástico, por exemplo, um filme fino de polipropileno exigirá uma tensão muito menor do que um filme de poliéster mais espesso. É aqui que compensa combinar sua máquina com seu material. Se você está investindo em uma máquina de corte para filme plástico, nossa linha inclui opções como aMáquina de corte automática, que vem com sensores de tensão pré-calibrados adaptados aos tipos de filme comuns, mas mesmo estes precisam de ajustes imediatos para cada novo trabalho.
Outra verificação importante de pré-ajuste são as especificações de tensão básica da sua máquina. Cada pequena máquina de corte tem uma faixa de tensão nominal, geralmente impressa no manual do operador, que está vinculada à potência do motor, tipo de freio e tamanho do rolo. Por exemplo, uma pequena cortadora de mesa para filmes finos pode ter uma faixa de 0,5 a 5 Newtons por milímetro de largura da folha, enquanto um modelo um pouco maior para rolos jumbo pode suportar até 15 Newtons. Se você tentar ajustar a tensão fora dessa faixa, você corre o risco de tropeçar nos protetores de sobrecarga, desgastar prematuramente os componentes do freio ou danificar o material.
Agora, vamos ao processo de ajuste real. Descobri que o melhor método funciona em três estágios: configuração da tensão de desenrolamento, tensão da estação de corte e sincronização da tensão de rebobinamento. Vamos percorrer cada passo passo a passo, com dicas práticas que aprendi trabalhando com pequenos operadores.
Primeiro, relaxe a tensão. Esta é a força que puxa o rolo principal para fora do suporte de desenrolamento, mantendo a teia esticada antes de atingir as lâminas de corte. O maior erro que os novos operadores cometem aqui é definir a tensão de desenrolamento muito alta no início do rolo e, em seguida, deixá-la cair muito à medida que o rolo fica menor. Isso faz com que a teia se estique quando o rolo é grande e depois se solte quando for pequeno, levando a fendas inconsistentes. Para máquinas de corte pequenas, a maioria usa controles de freio manuais ou sistemas de freio automáticos mais simples, e não sensores de circuito fechado completo como cortadores industriais maiores, então você precisa ajustar gradualmente. Comece montando o rolo principal frouxamente no eixo de desenrolamento, com a borda do filme pendurada para baixo. Gire lentamente o botão de ajuste do freio de desenrolamento até que a teia pare de ceder entre o desenrolador e o primeiro rolo guia. Em seguida, verifique o nivelamento da teia: se houver rugas, você está muito apertado (ou as guias estão desalinhadas, mas isso é um problema à parte). Se ceder, você precisará de mais tensão no freio. Para filme plástico, uma boa regra é definir a tensão de desenrolamento para cerca de 20-30% da tensão de rebobinamento que definiremos mais tarde - isso mantém a teia apertada, mas não esticada. Se você estiver trabalhando com rolos de filme plástico gigantescos, como aqueles manuseados por nossoMáquina de corte de rolo enorme de filme plástico, você desejará verificar novamente a tensão de desenrolamento a cada 500 pés de corte, uma vez que a alteração do diâmetro do rolo principal afetará a tensão.
Em seguida, a tensão da estação de corte. Esta é a tensão entre os suportes de desenrolamento e rebobinamento, através das próprias lâminas de corte. É aqui que a maioria dos pequenos operadores comete erros. As lâminas do cortador não fazem seu trabalho corretamente se a teia não for mantida na tensão correta aqui. Muita tensão e as lâminas esticarão o filme, causando cortes irregulares e rolos com acabamento estreito. Muito pouco e a teia irá oscilar, causando bordas irregulares. A chave aqui é definir a tensão uniformemente em toda a largura da teia. Eu sempre recomendo usar um testador de tensão - muitos cortadores pequenos vêm com um medidor de tensão portátil básico que se prende à teia. Para filme óptico fino, por exemplo, você vai querer segurar o medidor 10 pés após as lâminas do cortador, no meio da teia, e ajustar os rolos intermediários ou o freio intermediário do cortador até que o medidor indique 1-3 Newtons por milímetro. Para filmes de poliéster mais espessos, esse número salta para 4-7 Newtons. NossoMáquina de corte de filme de poliéster de alta qualidadepossui controle de tensão intermediária integrado para simplificar esta etapa, mas mesmo com esse modelo, você precisará testar a tensão com alguns metros de material de sucata antes de executar um trabalho completo.
O terceiro estágio é a tensão de retrocesso. Esta é a força que enrola os rolos de fenda no eixo de rebobinamento e é onde a consistência é mais crítica. O objetivo aqui é enrolar os rolos com força suficiente para que eles não se desloquem durante o manuseio, mas não tão apertado que as camadas internas do rolo sejam esmagadas ou esticadas. Um truque comum aqui é definir a tensão de rebobinamento um pouco maior do que a tensão de desenrolamento – geralmente 30-50% maior, dependendo do material. Para filmes plásticos finos, isso significa uma tensão de rebobinamento em torno de 5 Newtons por milímetro, enquanto filmes mais espessos podem ser de 8 a 10. Também é importante ajustar a tensão de rebobinamento à medida que o rolo acabado fica maior. Quando o rolo for pequeno, use uma tensão de rebobinamento menor e aumente-a gradualmente à medida que o diâmetro aumenta. Isso evita que as camadas internas sejam comprimidas. Algumas máquinas de corte automático, como a nossaMáquina de corte automática, faça isso automaticamente com sensores de circuito fechado, mas pequenos cortadores manuais precisarão de um pequeno ajuste de incremento toda vez que o diâmetro do rolo aumentar alguns centímetros.
Depois de fazer esses três ajustes, você precisa testar e validar. Mesmo a melhor configuração pode ter pequenas peculiaridades, dependendo do material e da máquina específicos. Passe 30 a 60 metros de material de sucata pela cortadora, depois pare e inspecione três coisas: qualidade da borda, planicidade da banda e estanqueidade do rolo. Se as bordas estiverem irregulares, a tensão da cortadora está muito alta ou muito baixa - você precisará ajustar a estação de corte ou a tensão de rebobinamento. Se houver rugas na teia, verifique a tensão de desenrolamento (provavelmente está muito baixa) ou os rolos-guia (eles podem estar desalinhados). Se os rolos de fenda acabados tiverem pontos soltos, isso significa que a tensão de rebobinamento caiu à medida que o rolo ficou maior - então você precisa ajustar os aumentos incrementais da tensão de rebobinamento.


Já vi operadores pularem essa etapa do teste e irem direto para a produção total, apenas para desperdiçar centenas de metros de material e horas resolvendo problemas. Para uma pequena empresa, esse é um erro caro. Deixe-me compartilhar um exemplo real de um cliente que me contatou no ano passado. Eles realizam uma pequena operação de embalagem, usando uma cortadora manual básica para filme plástico. Eles estavam recebendo 15% de seus rolos devolvidos por causa de fendas irregulares. Ao passarem por esse processo de ajuste, perceberam que haviam ajustado a tensão de rebobinamento para o mesmo valor durante toda a tiragem, de modo que os rolos internos foram esmagados e os rolos externos, soltos. Depois de ajustar a tensão gradualmente à medida que o rolo crescia, a taxa de retorno caiu para menos de 1%. Esse é o tipo de impacto que acertar a tensão pode ter em seus resultados financeiros.
Agora, vamos falar sobre ajustes específicos de materiais, porque é aqui que muitos conselhos genéricos ficam aquém. Diferentes materiais reagem de maneira diferente à tensão, e se você estiver executando filmes especiais, como filme óptico, as regras mudam ainda mais. O filme óptico, por exemplo, é usado em displays e requer perfeita estabilidade dimensional – mesmo um pequeno estiramento devido a muita tensão pode arruinar sua funcionalidade. NossoMáquina de corte de filme ópticofoi projetado com controle de tensão de baixo estiramento especificamente para essas aplicações, exigindo níveis de tensão tão baixos quanto 0,5 Newtons por milímetro. No outro extremo do espectro, tecidos mais grossos ou papéis grossos precisarão de maior tensão, até 12 Newtons por milímetro para algumas aplicações. Para filmes plásticos em geral, lembre-se de que filmes mais finos (abaixo de 100 mícrons) precisam de tensão mais baixa, filmes mais grossos (100-200 mícrons) precisam de tensão moderada e filmes com mais de 200 mícrons precisam de tensão mais alta, mas sempre dentro da faixa nominal da sua máquina.
Existem também armadilhas comuns a serem evitadas ao ajustar a tensão de corte. Primeiro, não confunda tensão com velocidade. Muitos novos operadores pensam que uma velocidade de corte mais rápida significa maior tensão, mas isso não é verdade – a tensão é uma força separada controlada por freios e motores, e não pela velocidade com que a máquina funciona. A velocidade só afeta a tensão se você empurrar a máquina além do máximo nominal, o que pode causar derrapagem ou tensão inconsistente. Em segundo lugar, não se esqueça de verificar regularmente as pastilhas de freio ou embreagens da sua máquina. Peças de freio desgastadas podem causar desvio de tensão, mesmo se você ajustá-la corretamente, causando problemas no meio do percurso. Para máquinas de corte pequenas, as pastilhas de freio devem ser inspecionadas a cada 100 horas de operação e substituídas quando estiverem desgastadas até a metade de sua espessura original. Terceiro, nunca ajuste a tensão enquanto a máquina estiver funcionando – espere até que ela esteja totalmente parada e bloqueada, para evitar ferimentos e garantir configurações precisas.
Finalmente, à medida que você adquire experiência, você desenvolverá uma sensação de ajustes de tensão. Mas mesmo com experiência, é sempre útil ter o equipamento e o suporte certos. Se você está procurando uma máquina de corte que facilite o ajuste de tensão, nossa linha inclui opções adaptadas para pequenas operações, desde cortadoras manuais para filmes especiais, como nossa máquina de corte óptico de filme, até modelos semiautomáticos para trabalhos de maior volume. Para saber mais sobre qual máquina atende às suas necessidades ou para fazer perguntas específicas sobre como ajustar a tensão de corte para o seu material, entre em contato com nossa equipe para discutir suas necessidades.
Ajustar a tensão de corte em uma máquina de corte pequena não precisa ser um mistério. É uma mistura de compreensão da ciência básica das forças, seguindo um processo de ajuste passo a passo, testando cuidadosamente e combinando as configurações com o seu material específico. Ao dedicar algum tempo para acertar a tensão, você reduzirá o desperdício, melhorará a qualidade do produto e manterá suas operações funcionando perfeitamente. Para obter mais recursos sobre configuração de máquinas de corte longitudinal e compatibilidade de materiais, explore nossa linha de equipamentos projetados para precisão e confiabilidade, desenvolvidos para oferecer suporte a pequenos fabricantes como você.